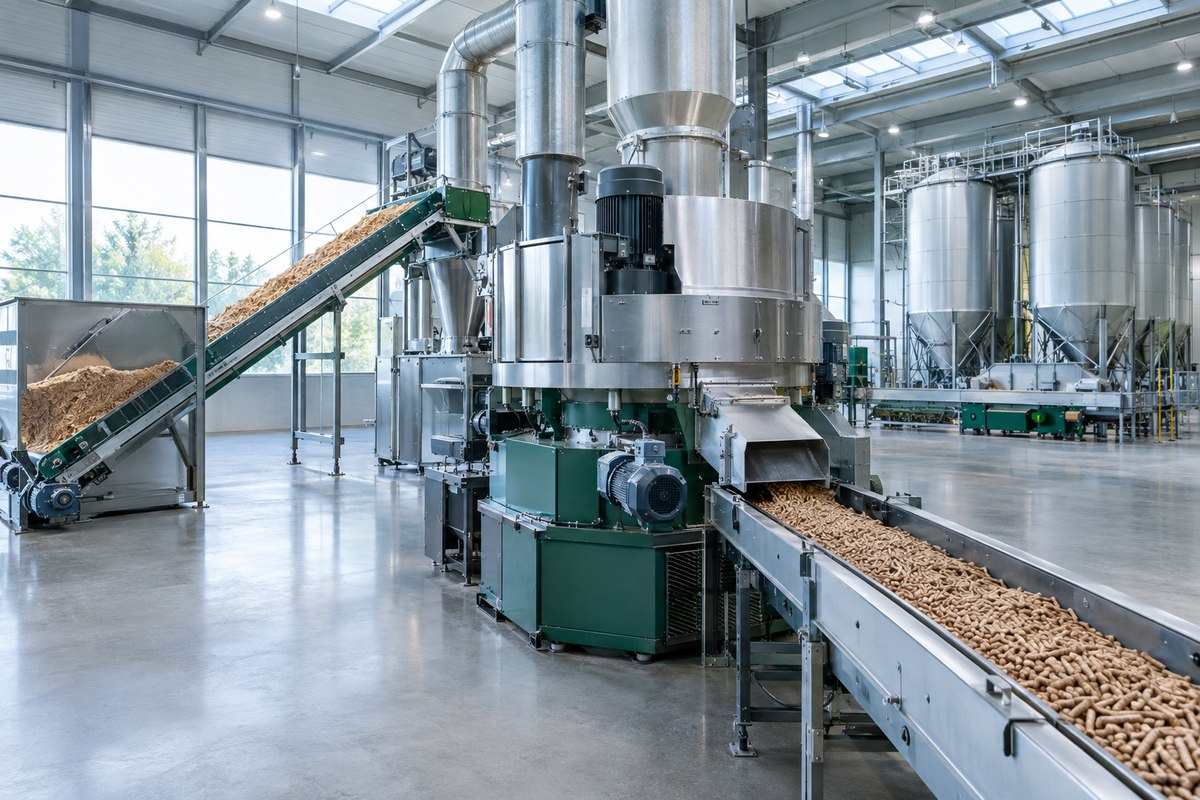
ENplus to prowadzony przez European Pellet Council (EPC) międzynarodowy system certyfikacji jakości peletu drzewnego, który opiera się na normie EN ISO 17225-2 i obejmuje cały łańcuch dostaw paliwa — od kontroli surowca, przez produkcję, po handel, workowanie, składowanie i transport do klienta końcowego. Certyfikat ENplus potwierdza, że pelet spełnia ściśle określone parametry fizykochemiczne jednej z trzech klas jakości (A1, A2 lub B), a podmiot posługujący się znakiem wdrożył system zarządzania jakością zapewniający powtarzalność tych parametrów w każdej partii. Znak ENplus jest znakiem towarowym chronionym prawnie — wolno go używać wyłącznie w granicach ważnego certyfikatu.
Najważniejsze w skrócie
- ENplus dzieli pelet drzewny na klasy A1, A2 i B; różnią się dopuszczalnym surowcem, zawartością popiołu (0,7 / 1,2 / 2,0%) i trwałością mechaniczną (98,0% dla A1, 97,5% dla A2 i B).
- Certyfikacji podlegają nie tylko producenci — także traderzy oraz usługodawcy: firmy workujące, składuące i transportujące pelet.
- System wymaga monitoringu produkcji, identyfikowalności partii, pobierania próbek i udokumentowanego postępowania z produktem niezgodnym.
- Audyt prowadzi niezależna jednostka certyfikująca; certyfikat podtrzymują coroczne audyty nadzoru z badaniami laboratoryjnymi.
- Orientacyjny czas od decyzji do certyfikatu to 3–6 miesięcy; doradca przygotowuje zakład, ale decyzję o nadaniu podejmuje jednostka certyfikująca.
Co to jest ENplus i jakie klasy obejmuje
ENplus powstał z inicjatywy European Pellet Council — branżowej organizacji działającej przy Bioenergy Europe — jako odpowiedź na problem, który w pierwszej dekadzie rozwoju rynku peletu nękał zarówno odbiorców, jak i producentów: brak wspólnego, wymuszalnego standardu jakości. Normy produktowe określały parametry paliwa, ale nikt nie pilnował, czy producent rzeczywiście je utrzymuje w każdej partii i czy handel nie psuje towaru po drodze. ENplus zamknął tę lukę, łącząc wymagania produktowe z wymaganiami systemowymi dla całego łańcucha dostaw — od bramy tartaku do worka stojącego u klienta końcowego.
Fundamentem systemu jest norma EN ISO 17225-2, która klasyfikuje pelet drzewny do użytku nieprzemysłowego (kotły domowe i małe kotłownie). ENplus przejmuje granice z normy, a w kilku punktach je zaostrza — najważniejszym jest trwałość mechaniczna klasy A1, którą system podnosi z normowych 97,5% do 98,0%, oraz drobna frakcja w workach, ograniczona do 0,5% wobec 1,0% dopuszczalnego dla paliwa luzem. Dokumentem sterującym systemem jest podręcznik ENplus (ENplus Handbook) wraz ze standardami serii ENplus ST, które określają wymagania dla firm, zasady certyfikacji i użycia znaku.
System rozróżnia trzy klasy jakości peletu. Podział odzwierciedla przede wszystkim dopuszczalny surowiec (grupy surowcowe z normy EN ISO 17225-1) oraz parametry decydujące o pracy kotła: zawartość popiołu, trwałość mechaniczna, drobna frakcja.
Klasy A1, A2 i B — parametry graniczne
Klasa A1 to segment premium: pelet z surowca praktycznie pozbawionego kory (trociny i zręby z drewna okorowanego, zrębka czysta), przeznaczony do kotłów domowych najwyższej klasy. Klasa A2 dopuszcza udział kory i nieco wyższą zawartość popiołu — to typowy pelet do kotłowni z automatycznym odspalaniem. Klasa B obejmuje pelet z surowca o większym udziale kory lub pozysków leśnych, kierowany do kotłów przystosowanych do paliwa o wyższej zawartości popiołu.
| Parametr | ENplus A1 | ENplus A2 | ENplus B | Metoda |
|---|---|---|---|---|
| Średnica | 6 ± 1 mm lub 8 ± 1 mm | ISO 17829 | ||
| Długość | 3,15 < L ≤ 40 mm | ISO 17829 | ||
| Wilgotność (stan dostawy) | ≤ 10% | ≤ 10% | ≤ 10% | ISO 18134 |
| Popiół (sucha masa) | ≤ 0,7% | ≤ 1,2% | ≤ 2,0% | ISO 18122 |
| Wartość opałowa NCV | ≥ 16,5 MJ/kg (≥ 4,6 kWh/kg), stan dostawy | ISO 18125 | ||
| Trwałość mechaniczna | ≥ 98,0% | ≥ 97,5% | ≥ 97,5% | ISO 17831-1 |
| Drobna frakcja < 3,15 mm | ≤ 1,0% luzem; ≤ 0,5% w workach i zamkniętych big-bagach | ISO 18846 | ||
| Gęstość nasypowa | 600–750 kg/m³ | ISO 17828 | ||
| Dodatki | ≤ 2% (dodatki do produkcji i do oznakowania na opakowaniu) | — | ||
| Temperatura odkształcenia popiołu | ≥ 1200 °C | ≥ 1100 °C | ≥ 1100 °C | ISO 21404 |
Tabela zbiera kluczowe wartości graniczne wg EN ISO 17225-2 i podręcznika ENplus; pełen wykaz parametrów (m.in. azot, siarka, chlor, arsen, metale ciężkie) zawiera norma. Wartości warto zawsze weryfikować z aktualną wersją dokumentów systemu.
Z punktu widzenia producenta wybór klasy jest decyzją strategiczną: klasa A1 daje najwyższą marżę, ale wymaga czystego surowca i stabilnego procesu suszenia i prasowania. Klasa A2 bywa rozsądnym kompromisem dla zakładów z dostępem do trocin pokorych, a klasa B — dla producentów wykorzystujących zrębkę leśną lub odpady z obróbki drewna liściastego. System pozwala certyfikować kilka klas w jednym zakładzie, pod warunkiem fizycznego i dokumentowego rozdziału strumieni produkcji.
Kto podlega certyfikacji: producent, trader, usługodawca
ENplus certyfikuje nie sam produkt w abstrakcji, lecz podmioty łańcucha dostaw w określonych zakresach (scope). To kluczowa cecha systemu: znak jakości może „przetrwać" drogę od hali produkcyjnej do klienta tylko wtedy, gdy każdy ogniwko fizycznie przejmujące pelet działa w granicach ważnego certyfikatu albo korzysta z usług podmiotu certyfikowanego.
Produkcja (production)
Zakres produkcji obejmuje zakłady wytwarzające pelet drzewny — od przyjęcia surowca po załadunek lub workowanie. Producent odpowiada za klasyfikację partii do klas A1/A2/B, monitoring procesu, pobieranie próbek, oznakowanie oraz utrzymanie wymaganych warunków na stacji załadunku peletu luzem — w tym za oddzielenie drobnej frakcji przed napełnieniem pojazdu lub big-baga. Urządzenie przesiewające musi być w stanie obniżyć zawartość drobnej frakcji z poziomu do 10% poniżej wymaganego 1,0%. Producent prowadzi też rejestr reklamacji i procedurę wycofania produktu z obrotu.
Handel (trading)
Zakres trading dotyczy firm, które kupują certyfikowany pelet i odsprzedają go dalej bez fizycznej ingerencji w produkt — jako pośrednicy handlowi, importerzy, eksporterzy. Jeżeli trader jedynie zawiera kontrakty, a towar fizycznie nie przechodzi przez jego magazyny, certyfikacja ma uproszczony charakter dokumentowy. Gdy jednak firma handlowa fizycznie przejmuje pelet (rozładowuje, magazynuje, przeładowuje), wchodzi w odpowiedzialność za utrzymanie jakości — i wymagania audytowe zbliżają się do zakresu usługowego.
Usługodawcy (service providers): workowanie, składowanie, transport
System przewiduje trzy zakresy usługowe: bagging (workowanie peletu certyfikowanego przez producenta), storage (składowanie w silosach, halach i magazynach) oraz transport (przewóz peletu luzem i pakowanego). Usługodawca nie klasyfikuje paliwa, ale musi zapewnić identyfikowalność partii, czystość jednostek transportowych i magazynów, ochronę przed wilgocią i zanieczyszczeniami oraz dokumentację przekazującą informację o klasie jakości dalej w łańcuchu. To rozwiązanie pozwala np. firmie logistycznej świadczyć usługi dla kilku certyfikowanych producentów jednocześnie, bez przejmowania odpowiedzialności za parametry paliwa.
Każdy certyfikowany podmiot otrzymuje unikalny kod identyfikacyjny ENplus (w Polsce z prefiksem PL), który wraz z klasą jakości jest obowiązkowym elementem oznakowania. Wykaz podmiotów z ważnymi certyfikatami — oraz listę firm, którym certyfikat cofnięto — publikuje European Pellet Council; to pierwsze miejsce, w które warto zajrzeć, weryfikując kontrahenta.
Wymagania systemowe ENplus
Certyfikat ENplus nie jest wynikiem jednorazowego badania peletu. System wymaga wdrożenia i utrzymania w zakładzie zestawu procedur, które gwarantują powtarzalność jakości. Audyt certyfikujący sprawdza dokumenty, ale przede wszystkim ich realne stosowanie — rejestry, etykiety, stan przesiewacza, sposób pobierania próbek przez operatorów.
Monitoring produkcji
Producent musi prowadzić ciągły nadzór nad parametrami procesu i produktu. W praktyce oznacza to kontrole zmianowe: pomiar wilgotności surowca i peletu, trwałości mechanicznej, gęstości nasypowej i drobnej frakcji — co najmniej raz na zmianę lub na każdą partiię, zależnie od parametru i punktu pomiaru określonego w podręczniku. Wyniki trafiają do rejestrów złączonych z numerem partii. Kluczowe punkty kontrolne to wyjście z prasy peletującej, chłodnia, stacja przesiewu i załadunek — każde z tych miejsc potrafi „zepsuć" partię, która na poprzednim etapie była zgodna.
Identyfikowalność partii
Każda partia peletu musi mieć przypisany numer, który pozwala odtworzyć: surowiec użyty do produkcji, datę i zmianę, wyniki kontroli, miejsce składowania oraz odbiorców. Identyfikowalność działa w obie strony — od surowca do klienta i od reklamacji klienta wstecz do konkretnej zmiany produkcyjnej. To fundament procedury wycofania produktu i pierwszy obszar, który audytor sprawdza „na żywo", prosząc o wskazanie partii z silosu i odtworzenie jej historii.
Klasyfikacja partii
Producent ma obowiązek przypisać każdą partię do klasy jakości na podstawie wyników badań — nie na podstawie deklaracji. Jeśli partia planowana jako A1 nie spełnia choćby jednego parametru klasy (najczęściej popiołu lub trwałości), musi zostać zdegradowana do A2 lub B albo wyłączona ze sprzedaży pod znakiem ENplus. Zakazane jest „uśrednianie" wyników między partiami w celu uzyskania zgodności.
Pobieranie próbek
Próbki do badań wewnętrznych i laboratoryjnych pobiera się metodami zgodnymi z serią ISO 18135, z punktów reprezentatywnych dla partii — w praktyce najczęściej ze strumienia na przenośniku lub przy załadunku. System wymaga przechowywania próbek świadka (retention samples) przez określony czas, tak aby w razie sporu można było powtórzyć badanie. Próbka musi być opisana numerem partii, datą, punktem pobrania i osobą pobierającą.
Zarządzanie niezgodnościami
System wymaga udokumentowanego postępowania z produktem niezgodnym: kwarantanny partii, oznaczenia jej statusem, decyzji o przeprocesowaniu, degradacji lub zniszczeniu oraz analizy przyczyn i działań korygujących. Równolegle funkcjonuje rejestr reklamacji klientów — każda reklamacja jakościowa musi zostać zbadana, a jej wynik powiązany z historią partii. Powtarzające się reklamacje na drobną frakcję czy spieki w kociołach to dla audytora sygnał, że proces lub surowiec wymaga korekty, a nie jedynie lepszej segregacji.
Personel i podwykonawcy
Wymagania systemowe sięgają też ludzi i firm zewnętrznych. Pracownicy podejmujący decyzje o klasyfikacji partii, pobierający próbki lub obsługujący stację przesiewu muszą być przeszkoleni z wymagań systemu, a zakład ma obowiązek to udokumentować. Podwykonawcy — np. firmy przewozowe zatrudniane do dostaw luzem albo magazyny zewnętrzne — muszą działać albo w granicach własnego certyfikatu usługowego, albo pod bezpośrednią kontrolą certyfikowanego podmiotu, z przekazaniem im stosownych procedur. Zlecenie transportu firmie „spoza systemu" bez takich ustaleń to jedna z tych niezgodności, które wychodzą dopiero przy śledzeniu dokumentów dostawy.
Rejestry i architektura dokumentacji
System nie narzuca konkretnego oprogramowania — rejestry mogą być papierowe lub elektroniczne. Kluczowe jest, by dokumentacja była kompletna, aktualna i powiązana: procedura opisuje, co robimy; rejestr dowodzi, że to zrobiliśmy; wynik badania uzasadnia decyzję o klasie partii. W praktyce najlepiej sprawdzają się proste formularze zawieszone przy stanowiskach pracy, spięte numeracją partii z rejestrem centralnym. Rozbudowane systemy ERP bywają pomocne, ale widziałem zakłady, w których estetyczny ekran w programie nie miał przełożenia na brakujące pomiary na hali — audytor patrzy na dane, nie na interfejs.
Oznakowanie: torby, big-bagi, wywrotki i dokumenty
Znak ENplus jest chronionym znakiem towarowym, a zasady jego użycia określa odrębna część podręcznika. Znakiem posługują się wyłącznie podmioty z ważnym certyfikatem, w granicach nadanej klasy i zakresu. To ograniczenie jest egzekwowane — EPC prowadzi monitoring rynku, listy decertyfikowanych podmiotów i postępowania w sprawie naruszeń znaku.
Worki i torby foliowe
Opakowanie detaliczne (typowo 15 kg) musi zawierać znak ENplus wraz z oznaczeniem klasy (A1/A2/B) i kodem identyfikacyjnym podmiotu, np. PL 001. Obok znaku obowiązkowe są informacje produktowe: średnica i długość peletu, masa opakowania, warunki przechowywania, dane producenta lub podmiotu pakującego oraz numer partii. Wzór opakowania przed wdrożeniem do druku podlega zatwierdzeniu — zmiana graficzna, która nie została zgłoszona, bywa niezgodnością audytową mimo poprawnych parametrów samego peletu.
Big-bagi
Big-bag traktowany jest jak opakowanie jednostkowe: wymaga trwałej etykiety ze znakiem, klasą, kodem podmiotu, numerem partii i masą. Ponieważ big-bag jest naczyniem „zamkniętym", obowiązuje dla niego zaostrzony limit drobnej frakcji — 0,5% w momencie napełniania, tak jak dla worków. Workowanie certyfikowanego peletu przez podmiot trzeci wymaga od niego certyfikatu w zakresie bagging.
Dostawy luzem — wywrotki i cysterny
Przy dostawach luzem (wywrotki, cysterny pneumatyczne do silosów domowych) „opakowaniem" są dokumenty: każda dostawa musi być udokumentowana wskazaniem klasy jakości, kodu ENplus dostawcy, numeru partii, masy i wyników lub odwołaniem do specyfikacji partii. Przed załadunkiem pelet przechodzi przez stację przesiewu drobnej frakcji — to wymóg systemowy, a nie dobra praktyka. Kierowca lub operator stacji odpowiada za czystość jednostki transportowej; pozostałości innego paliwa lub pył mineralny w skrzyni to klasyczna niezgodność.
Dokumenty handlowe i promocyjne
Znak ENplus na fakturach, ofertach, stronach internetowych i reklamach podlega tym samym regułom co na opakowaniach: można go używać wyłącznie w odniesieniu do klasy objętej certyfikatem i z poszanowaniem zasad graficznych znaku. Trader certyfikowany w zakresie trading może posługiwać się znakiem w dokumentach, ale nie może etykietować nim opakowań własnych, jeśli nie posiada zakresu bagging.
Proces certyfikacji i rola certyfikacji krajowej
Certyfikację przeprowadza niezależna jednostka certyfikująca — podmiot akredytowany (co do zasady wg ISO/IEC 17065) i zatwierdzony do działania w systemie przez European Pellet Council lub krajowego licencjonodawcę. Wykaz aktywnych jednostek publikuje EPC; w Polsce audyty prowadzą jednostki krajowe i międzynarodowe, często łączące ENplus z innymi systemami (np. SURE) w jednej wizycie audytowej.
Typowy proces wygląda następująco:
- Analiza luk (gap analysis) — ocena zakładu względem wymagań podręcznika: surowiec, proces, monitoring, oznakowanie, dokumentacja. Na jej podstawie powstaje plan działań z odpowiedzialnymi i terminami.
- Wdrożenie systemu — opracowanie lub aktualizacja procedur, formularzy rejestrów, instrukcji pobierania próbek, wzorów etykiet; uruchomienie kontroli zmianowych i archiwum próbek świadka; szkolenie personelu.
- Audyt wewnętrzny — pełne przejście przez wymagania systemu „na sucho", z raportem niezgodności i działaniami korygującymi przed wejściem jednostki certyfikującej.
- Umowa z jednostką certyfikującą i audyt wstępny — audytor weryfikuje dokumentację i praktykę w hali, pobiera próbki produktu do badań laboratoryjnych.
- Badania produktu — pełny zestaw parametrów klasy docelowej w laboratorium wskazanym przez jednostkę.
- Decyzja certyfikacyjna i rejestracja — po zamknięciu ewentualnych niezgodności jednostka nadaje certyfikat, a podmiot trafia na listę EPC i otrzymuje kod identyfikacyjny.
- Nadzór — co roku audyt nadzoru z poborem próbek; poważne niezgodności lub wyniki badań poza granicami prowadzą do zawieszenia lub cofnięcia certyfikatu.
Rola certyfikacji krajowej (national licensor)
System jest zarządzany dwupoziomowo. European Pellet Council utrzymuje podręcznik, znak towarowy i globalne listy certyfikowanych podmiotów, a w krajach o dużym rynku peletu część funkcji — szkolenia audytorów, zatwierdzanie jednostek certyfikujących, nadzór nad użyciem znaku na rynku krajowym, opłaty licencyjne — powierza krajowym licencjonodawcom (zwykle krajowym stowarzyszeniom peletu). Dla zakładu różnica jest głównie administracyjna: umowę certyfikacyjną podpisuje się z jednostką, a opłata systemowa trafia przez nią do właściwego poziomu. Warto jednak przed startem sprawdzić, czy w danym kraju działa licencjonodawca krajowy, bo to wpływa na wysokość opłat i język dokumentacji.
Ważne rozróżnienie na koniec tej sekcji: doradca przygotowuje organizację do audytu, ale nie nadaje certyfikatu i nie gwarantuje wyniku. Decyzja — w tym ocena niezgodności i wyników badań — należy wyłącznie do jednostki certyfikującej.
Kontrola i certyfikacja surowca
Jakość peletu zaczyna się na placu surowca. Norma EN ISO 17225-1 definiuje grupy surowcowe dopuszczalne do poszczególnych klas: dla A1 są to praktycznie wyłącznie trociny, zręby i zrębka z drewna okorowanego lub świeżego, nieprzetworzonego chemicznie; klasa A2 dopuszcza większy udział kory i drewna z korą; klasa B — pozyska leśne i surowce o podwyższonej zawartości popiołu. Wspólny mianownik wszystkich klas to zakaz surowca skażonego chemicznie: drewna malowanego, lakierowanego, impregnowanego ani z odpadów zawierających kleje i płyty.
System wymaga od producenta udokumentowanej kontroli dostaw: specyfikacji dla dostawców, oceny przy każdym przyjęciu (wizualna — zanieczyszczenia mineralne, śmieci, pleśń; pomiar wilgotności; identyfikacja gatunku i frakcji) oraz rejestru surowca powiązanego z partiami produkcyjnymi. Dostawcy powinni być oceniani i okresowo przeglądani, a dostawy niezgodne — odseparowane i odrzucane lub kierowane do partii niższej klasy, jeśli charakter niezgodności na to pozwala.
Osobny temat to kontaminacje „ciche", które wychodzą dopiero w laboratorium: podwyższona zawartość chlorków lub siarki ze świeżej zrębki leśnej składowanej na gruncie, pył drogowy na trocinach z placu przy drodze gruntowej, pozostałości farb w odpadach stolarskich. Dlatego program badań surowca — nie tylko produktu — jest elementem, którego audytorzy szukają w dojrzałych systemach jakości. Certyfikaty pochodzenia surowca (np. FSC, SURE, KZR INiG) nie zastępują kontroli jakościowej ENplus, ale ułatwiają udokumentowanie legalności i zrównoważoności źródła, o którą coraz częściej pytają odbiorcy eksportowi.
Laboratorium i częstotliwość badań
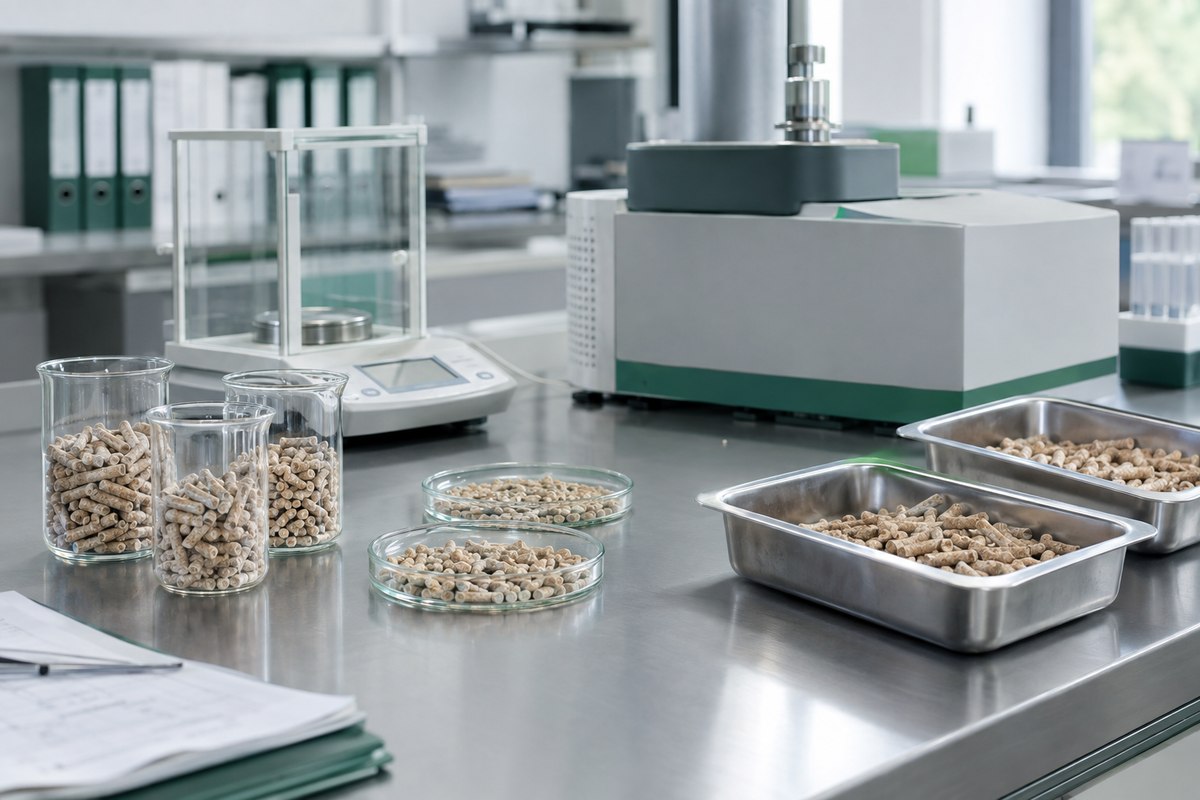
ENplus rozdziela badania na dwa poziomy. Poziom wewnętrzny to kontrole prowadzone przez zakład: wilgotność, trwałość mechaniczna, gęstość nasypowa, drobna frakcja i długość — badane często, co do zasady przynajmniej raz na zmianę lub partię, prostym sprzętem (przesiewacze laboratoryjne, waga, suszarka, urządzenie do trwałości). Wyniki biegną do rejestru partii i sterują decyzją o klasyfikacji.
Poziom zewnętrzny to badania w laboratorium wskazanym lub akceptowanym przez jednostkę certyfikującą (najlepiej akredytowanym wg ISO/IEC 17025): pełny zestaw parametrów klasy — popiół, NCV, trwałość, drobna frakcja, gęstość, wilgotność, temperatura odkształcenia popiołu oraz pierwiastki (N, S, Cl, metale). Próbki do badań zewnętrznych pobiera audytor podczas audytu wstępnego i każdego audytu nadzoru, a dodatkowe badania mogą być zlecone przy zmianie surowca, technologii lub po reklamacjach.
Praktyczna wskazówka: wewnętrzne „laboratorium" nie musi być kosztowne, ale musi być sprawne i skalibrowane. Urządzenie do trwałości mechanicznej z niekalibrowanym bębnem generuje wyniki, na których nie da się podejmować decyzji o klasyfikacji — a to jest niezgodność, nie ułatwienie.
Najczęstsze niezgodności w audytach — z doświadczenia audytora
Poniższa lista zbiera problemy, które wielokrotnie widziałem podczas audytów przygotowawczych i nadzoru w zakładach produkujących pelet. Ich wspólna cecha: rzadko wynikają ze złej technologii — niemal zawsze z dokumentacji, która nie żyje własnym życiem na hali.
- Monitoring „w tyle" — rejestry zmianowe wypełniane zbiorczo, rzadziej niż wymaga procedura; brak wyników dla partii, które zostały wydane.
- Drobna frakcja na wyjściu — przesiewacz istnieje, ale jest zapchany, źle ustawiony lub omijany przy dużym zamówieniu; wynik > 1,0% przy załadunku to niezgodność krytyczna dla klasy.
- Mieszanie partii bez identyfikowalności — wspólny silos dla partii różnych dni bez rejestru poziomów; niemożność odtworzenia historii partii wydanej klientowi.
- Popiół ponad klasą — sezonowe pogorszenie surowca (zrębka z kory, trociny z placu gruntowego) bez reakcji systemu: partia planowana jako A1 wychodzi z popiołem 0,8% i zostaje wydana jako A1 „bo klient czeka".
- Oznakowanie niezatwierdzone — nowy wzór worka wprowadzony przez marketing bez zatwierdzenia; brak kodu PL na big-bagach; znak używany przy klasie spoza certyfikatu.
- Brak próbek świadka lub archiwum, w którym próbki nie są powiązane z numerami partii — w razie reklamacji zakład nie ma czym bronić zgodności.
- Kalibracja sprzętu pomiarowego — wagi, wilgotnościomierze i urządzenie do trwałości bez statusu kalibracji albo z przeterminowanymi świadectwami.
- Reklamacje bez analizy przyczyn — zwroty rozliczane handlowo, ale bez wniosków procesowych; ta sama wada wraca co sezon.
- Szkolenia personelu — nowi operatorzy linii i stacji przesiewu bez przeszkolenia z wymagań systemu; decyzje o klasyfikacji podejmują osoby, które nie znają granic klas.
Dobra wiadomość jest taka, że wszystkie powyższe punkty da się zamknąć przed audytem certyfikującym — pod warunkiem, że system dokumentacji zbuduje się wokół realnego procesu na hali, a nie odwrotnie. Audyt wewnętrzny przeprowadzony na 4–6 tygodni przed wizytą jednostki certyfikującej zwykle wychwytuje dokładnie te obszary.
Koszty i czas certyfikacji — orientacyjnie
Koszty certyfikacji ENplus składają się z kilku niezależnych pozycji i zawsze są ustalane indywidualnie, więc poniższe wartości traktuj jako rzędy wielkości do planowania budżetu, a nie ofertę:
- Przygotowanie i doradztwo — analiza luk, dokumentacja, wdrożenie, audyt wewnętrzny: zależnie od dojrzałości zakładu od kilku do kilkunastu tysięcy złotych.
- Audyt certyfikujący — stawki jednostek za audyt wstępny jednego zakładu produkcyjnego to orientacyjnie kilka–kilkanaście tysięcy złotych; audyty nadzoru są tańsze.
- Badania laboratoryjne — pełen pakiet parametrów klasy: zwykle 2–5 tys. zł za serię badań, zależnie od laboratorium i zakresu.
- Opłaty systemowe — licencja i opłaty EPC/licencjonodawcy krajowego, zależne m.in. od wolumenu produkcji.
- Inwestycje w hali — najbardziej zmienna pozycja: od kosztu wydruku etykiet po montaż lub modernizację stacji przesiewu drobnej frakcji.
Co do czasu: dla zakładu, który już prowadzi podstawowe rejestry jakościowe, ścieżka od analizy luk do certyfikatu to orientacyjnie 3–4 miesiące. Przy konieczności zmian technologicznych lub budowie systemu od zera realistyczne jest 5–6 miesięcy. Terminy wydłużają okresy oczekiwania na badania zewnętrzne i sezonowe spiętrzenia produkcji — plan startu najlepiej ustawić poza szczytem sezonu grzewczego.